Usinage de l’acier : notre champ d’action
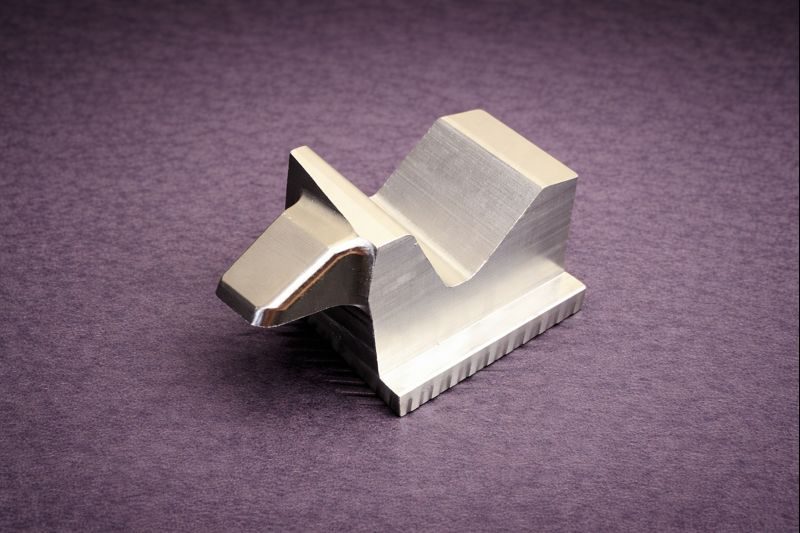
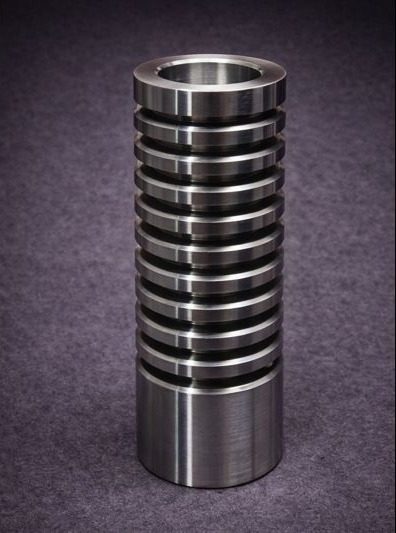
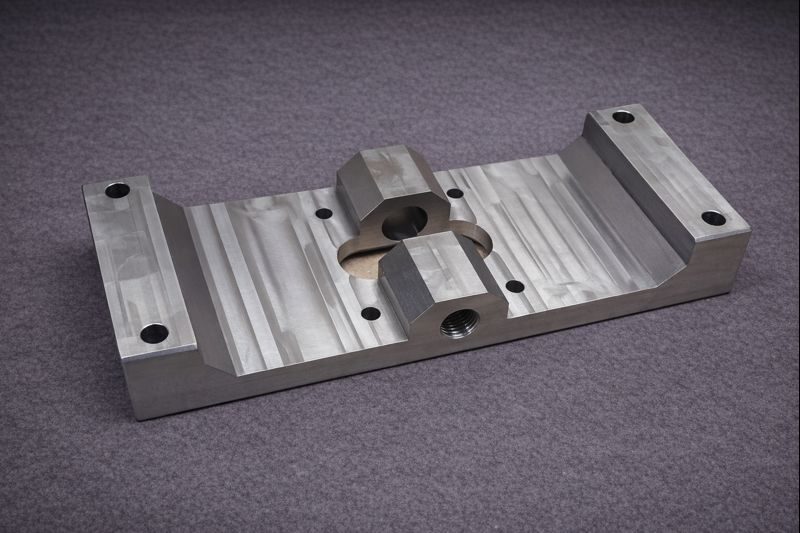
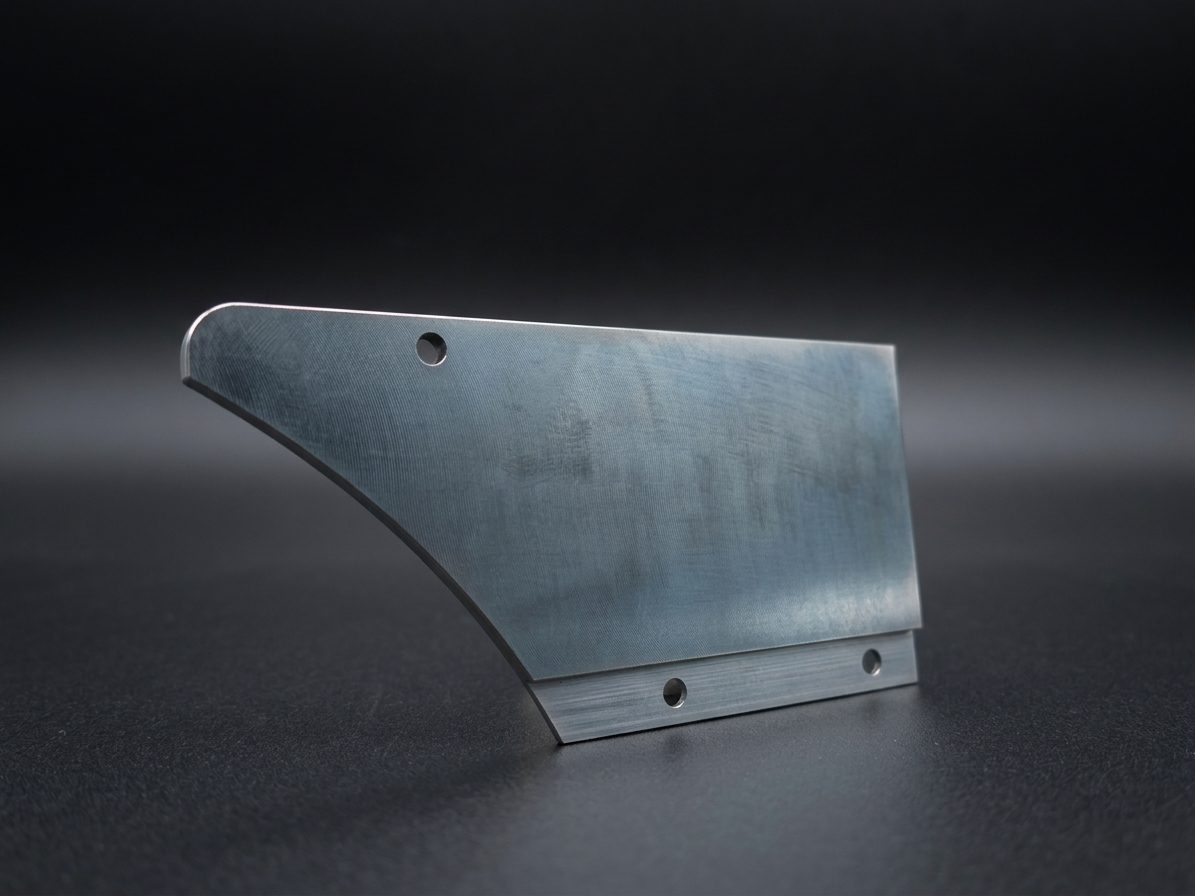
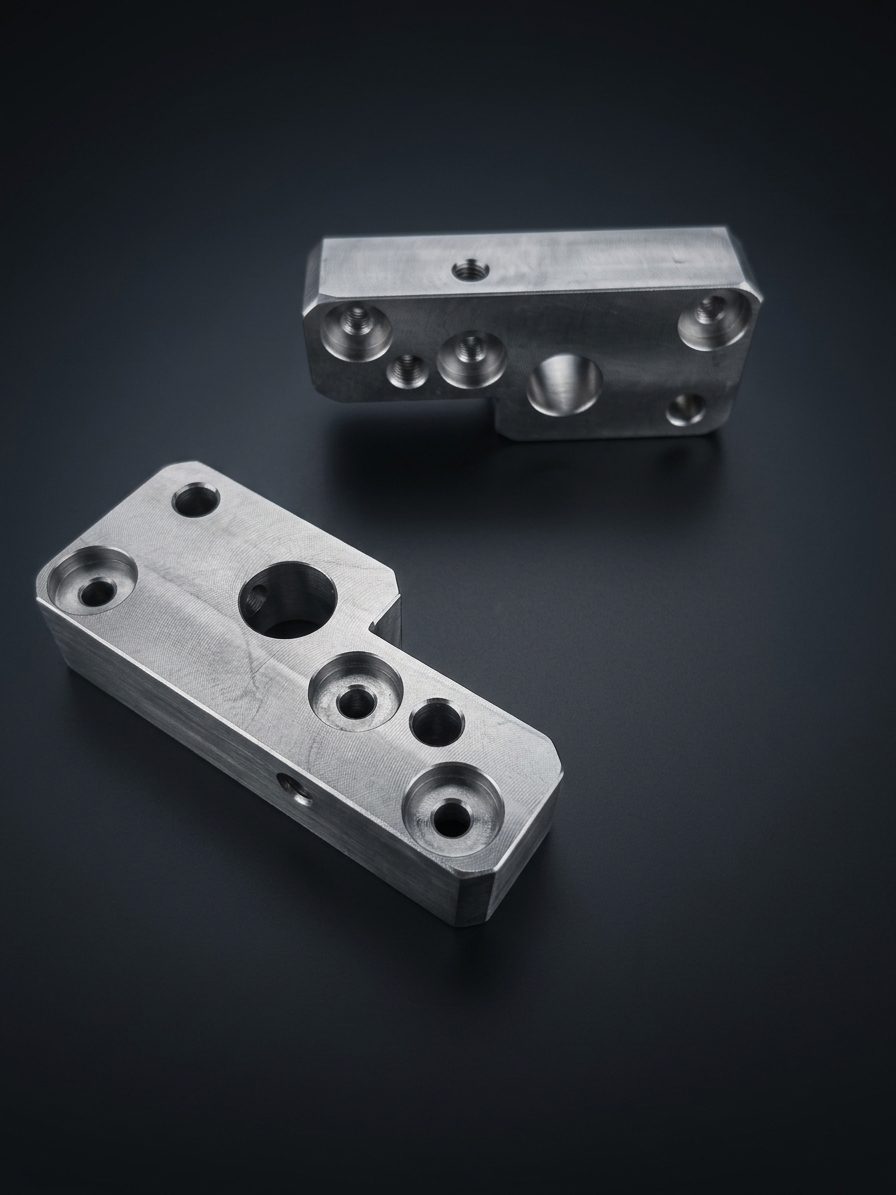
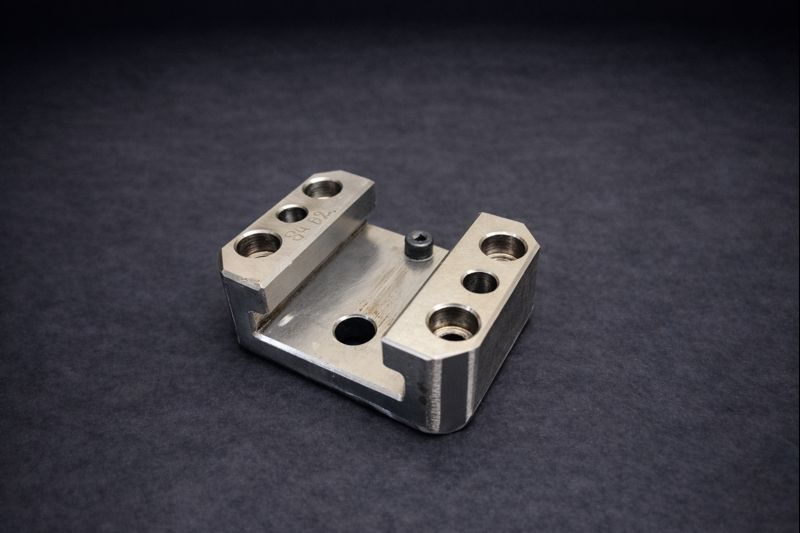
En aciers de construction et aciers à outils, nous réalisons des supports de réducteur, des douilles à gorges circonférentielles, des blocs de distribution, des plaques de raclage, des supports de plaques d’usure, des supports avec logements de fixation et des éléments de formage (inserts de matrice). Ce sont en général des pièces chargées, soumises à l’usure ou servant de référence : leur aptitude à l’emploi dépend de la position relative des perçages et de la qualité des surfaces d’ajustement.
Usinage acier trempé et pièces mécano-soudées
Nous usinons aussi des pièces mécano-soudées, préparons les pièces aux procédés spéciaux et les reprenons ensuite en finition — y compris des pièces en acier trempé, lorsque l’usinage de finition intervient après le traitement thermique. L’ordre entre usinage et trempe est défini en fonction des exigences de la pièce ; les surépaisseurs avant trempe font partie des remarques que nous transmettons avec le devis.
Matériaux : 42CrMo4, acier à outils, Superplast 400
42CrMo4+QT — acier allié trempé-revenu, à dureté et résistance élevées ; il demande des conditions de coupe adaptées. Nous y tournons par exemple des douilles à série de gorges au pas régulier et y fraisons des supports de réducteur. 1.2316 — acier à outils à résistance accrue à la corrosion : blocs de distribution, plaques de raclage. NC11LV (1.2379) — acier à outils trempé à 58 HRC pour les pièces d’usure et les éléments de formage. Superplast 400 — stabilité dimensionnelle et qualité de surface aux zones d’ajustement.
Machines et capacités
L’acier est fraisé sur trois centres d’usinage verticaux CNC (Fanuc, BBT40/BT40 ; plus grand champ de travail X 1100 · Y 600 · Z 600 mm) et tourné sur trois tours CNC. Nous réalisons les filetages métriques et gaz, les alésages ajustés, les poches et les rainures. Traitements thermiques et thermochimiques ainsi que revêtements PVD sont coordonnés chez nos sous-traitants. Plus d’informations : fraisage CNC et tournage CNC.
Secteurs
Construction de machines, industrie pharmaceutique (entraînements de machines), automatisation et robotique, hydraulique et pneumatique, maintenance industrielle — pièces d’usure et pièces de rechange reproduites d’après échantillon, par exemple un insert de matrice en NC11LV trempé à 58 HRC, monté dans la machine sans retouche.
Collaboration et devis
Envoyez le plan et le modèle 3D avec la nuance d’acier, la dureté exigée ou l’état de traitement thermique, la quantité et le délai. Nous travaillons selon le système ISO 9001:2015 ; certificats matière et certificats de conformité sont joints selon la commande, le rapport de contrôle sur demande. Le site de production est à Lublin, en Pologne ; nous livrons en Pologne et à l’étranger.